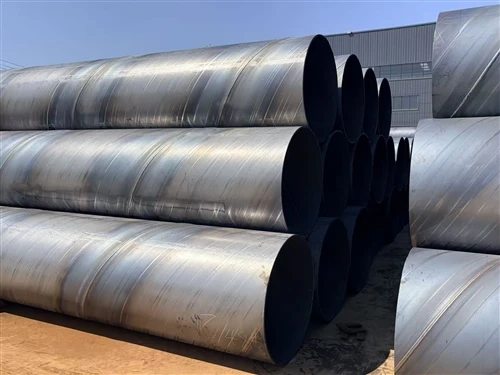
API 5L シームレス ライン パイプは、石油、天然ガス、流体輸送プロジェクト向けの中核となる管状製品で、高い耐圧性、均一な構造性能、優れた低温靭性を備えています。-パイプ端の処理は、パイプ接続の精度、溶接品質、設置効率、長期的な運用の安全性を直接決定する重要な仕上げ手順です。-標準以下の端部処理は溶接欠陥、界面の漏れ、パイプラインの応力集中を引き起こし、送電パイプラインの耐用年数に重大な影響を与えます。 Brisk Steel Factoryは、API 5L規格のシームレスラインパイプの専門メーカーとして、長年の生産実践を通じてパイプ端処理技術の完全なセットを最適化および標準化し、さまざまなグレード(X42、X52、X60、X70)、PSL1/PSL2仕様、および多様なエンジニアリング要件に適応しました。本稿では、工場の実際の生産条件に基づいて、API5L シームレスラインパイプエンドの主流の加工技術と標準化された作業手順を体系的に詳しく説明します。
Brisk Steel Factory が採用した全体的なパイプ端処理ワークフローは、科学的な順序ロジックに従っています。固定長の切断 → 端部の整形とバリ取り → 精密な面取り形成 → 表面浄化処理 → 特殊な端部の成形(必要に応じてねじ切り/ベル端) → 防食- → 最終的な寸法と外観の検査。各プロセスには専用の自動化装置と厳格な品質管理基準が備えられており、API 5L 国際仕様要件に完全に準拠し、高精度、高効率、標準化されたパイプ端製造を実現しています。-
-固定長の精密切断は、パイプ端処理の基礎となります。 Brisk Steel Factory は、精度と安定性が低い従来の手動火炎切断を廃止し、バッチ生産用の全自動 CNC 冷間切断機を備えています。-肉厚が 3mm ~ 20mm、外径が 21.3mm ~ 610mm の API5L シームレス パイプの場合、冷間切断により、高温火炎切断による熱変形、酸化層、金属粒子の損傷が効果的に回避され、パイプ端面の平坦度が確保されます。-実際の生産においては、パイプ端面の直角度偏差は1mあたり0.5mm以内、長さ誤差は±1mm以内と、切断公差を厳しく管理し、端面の傾斜や切断隙間の不均一を解消しています。 X70 PSL2 などの厚肉-高級-パイプの場合、工場ではエッジ割れを防ぐためにセグメント化された低速切削を採用しており、これによりその後の精密加工のための強固な基盤が築かれています。-
バリ取りと端面仕上げは、切削不良をなくすために欠かせない中間工程です。切断後、パイプ端の内側と外側のエッジには鋭いバリや小さな金属のバリが必然的に存在し、溶接ワイヤに傷を付けたり、溶接ギャップのフィットに影響を与えたり、パイプラインの運転中に応力集中を引き起こしたりすることがあります。 Brisk Steel Factory は、デュアルヘッド自動バリ取り機を使用して、パイプ端の内壁と外壁を同期して処理します。{1}この装置は回転仕上げに高硬度合金研削ヘッドを使用しており、母材の金属構造を損傷することなく残留バリを完全に除去できます。加工後、すべてのパイプ端はスムーズでシームレスな移行を実現し、バリのない端面という API 5L 標準要件を完全に満たしています。{6}}その間、作業員は個々の特殊仕様のパイプを手動で再検査し、バリが残っていないことを確認します。{8}
精密面取り加工はパイプラインの溶接組立品質を左右するパイプ端処理の中核技術です。ほとんどエンジニアリングプロジェクトでは、溶接溶け込み領域を増やし、溶接欠陥を減らし、接合部の構造の安定性を向上させるために、パイプ端を面取りする必要があります。Brisk Steel Factory formulates targeted beveling schemes according to pipe wall thickness and customer requirements. For thin-walled pipes (wall thickness ≤6mm), single V-type beveling is adopted with a 30°–35° bevel angle and 1.5–2mm blunt edge; for medium and thick-walled pipes (wall thickness >6mm)、ダブル V- タイプまたは U- タイプの面取りは、溶接応力分布を最適化し、不完全溶け込みやスラグ混入欠陥を回避するために使用されます。工場の CNC 面取り装置は、角度公差が ±0.5 度以内に制御され、鈍端の寸法精度が ±0.3 mm 以内であり、基本的な API 5L 仕様基準をはるかに上回っています。-通常のメーカーとは異なり、Brisk Steel はベベル加工後に細かい研削プロセスを追加して、ベベル表面の小さな酸化スケールやツールマークを除去し、溶接の融合性能を向上させます。
カスタマイズされたエンジニアリング要求に応じて、特別なパイプ端形成プロセスが適用されます。 API 5L PSL1 仕様の許可に基づいて、Brisk Steel Factory は、従来のパイプのねじ付き端、ベル付き端、カップリング特殊端を処理できます。ねじ端は標準化されたねじピッチと歯形状の精密旋盤加工を採用し、歯の損傷を防ぐために加工後にねじ保護スリーブを装備しています。ベル付き端部は油圧による一体拡張によって形成され、拡張サイズが均一で局所的な変形がなく、ソケットにしっかりとフィットします。高圧および低温-トランスミッション プロジェクトで使用される PSL2 高-標準パイプの場合、特殊な端部成形は禁止されており、工場ではパイプ端部の一体的な機械的特性を維持するために平坦端または標準の面取り端処理が厳密に実装されています。
表面の浄化と防食保護は、パイプ端の耐久性を向上させるための重要な手順です。{0}機械加工後、パイプの端には小さな金属粉塵や酸化残留物が生じます。Brisk Steel Factory は、高圧エア パージと超音波洗浄を採用して二重浄化を行い、表面の不純物を完全に除去しています。{0}長距離輸送や屋外保管のシナリオに備えて、工場では目的を絞った防食処理を実施しています。つまり、パイプの端面とベベル面に一時的な防錆塗料をスプレーし、湿気、埃、機械的衝突による損傷を隔離するためにプラスチック製のエンドキャップとゴム製の保護リングを取り付けます。-現場溶接が必要なパイプの場合、保護層は簡単に剥がせるように設計されており、その後の溶接施工への影響を回避します。
Brisk Steel Factory のパイプ端処理手順全体を通じて厳格な品質検査が行われます。工場では自主検査、相互検査、特別検査の 3 段階の検査体系を確立しています。-検査項目には、端面の平面度、直角度、ベベル角度、鈍端サイズ、表面平滑度、バリ除去効果、および耐食性の完全性が含まれます。-主要プロジェクトで使用されるハイグレード API5L パイプでは、パイプ端部の非破壊検査 (磁粉検査) が追加で実行され、表面の小さな亀裂や加工欠陥が検出され、製品の不良品がゼロであることが保証されます。すべての検査データは記録およびアーカイブされ、API 品質管理システム要件に準拠した製品のトレーサビリティを実現します。
結論として、API5L シームレス ライン パイプ向けの Brisk Steel Factory のパイプ端処理技術は、精密な機械加工、標準化されたカスタマイズされた成形、および完全なプロセス品質管理を統合しています。-同工場は、最適化された切断、バリ取り、面取り、精製、保護プロセスを通じて、端部の精度の低さ、溶接適合性の低さ、従来のパイプ端部処理の腐食しやすさなどの一般的な問題を効果的に解決しています。成熟した安定した処理技術は、API 5L 仕様基準を完全に満たしているだけでなく、世界の石油およびガス輸送プロジェクトの複雑で多様な建設需要にも適応し、パイプラインの設置に高品質のパイプ端保証を提供し、-