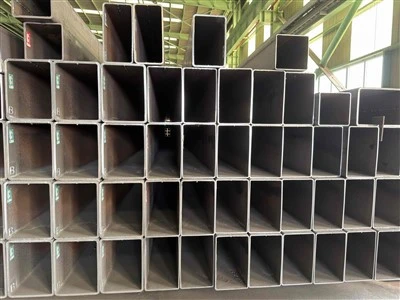
Tianjin Brisk Metalwork Co., Ltd. は、中国の亜鉛メッキ角パイプ熱間圧延中空セクションの大手メーカーおよびサプライヤーの 1 つです。当社は世界をリードする生産設備と強力な製造能力を備えています。-当社の工場からバルクの耐久性のある亜鉛メッキ角パイプ熱間圧延中空セクションを自由に購入してください。
天津ブリスクスチール 中国の亜鉛メッキ角パイプ熱間圧延中空セクションの1つです。当社の製品は主に中東、東南アジア、ヨーロッパ、ニュージーランド、その他の地域に輸出されています。当社の製品についてさらに詳しく知りたい場合は、お気軽にお問い合わせいただき、購入リストをお送りください。


簡単なスペック
| アイテム | 仕様 |
|---|---|
| ベースチューブ規格 | EN 10210-1/-2 (熱間仕上げ、熱間圧延角形中空断面) |
| 学年 | S235JRH、S275J0H/J2H、S355J0H/J2H |
| サイズ範囲 | 40×40mm – 400×400mm |
| 肉厚 | 3mm~16mm |
| コーティング規格 | EN ISO 1461 (製造後に溶融亜鉛メッキ-) |
| コーティングの厚さ | 標準 55 ~ 85µm (ISO 1461 表に基づく肉厚に関連) |
| コーナー半径 | 冷間成形同等品よりも大きく、均一性が高い-(熱間成形、ストリップの事前曲げなし)- |
| 通気 | 密閉部分には通気/排水穴が必要 |
| 長さ | 6m / 12m またはオーダーに応じてカットします |
熱間圧延/熱間-仕上げ vs 冷間成形-
市場に出回っているほとんどの角形亜鉛めっき管は冷間成形されています。-帯鋼を圧延して丸管にし、溶接してから室温で角形に加工します。-EN 10219。 EN 10210 に基づく熱間仕上げ角形中空セクションは別のルートです。-このセクションは、鋼材がまだ熱いうちに、熱間成形された熱間圧延された円形中空から、または熱間押出/圧延プロセスによって形成されます。そのため、最終的な角切りは冷間加工としてではなく、材料の再結晶温度よりも高い温度で行われます。-
これは、機械的特性だけでなく、特に亜鉛めっきにとって重要です。冷間成形では、室温での曲げによる残留応力がコーナーに集中します。-熱間仕上げでは、成形プロセス自体の一環としてその応力が解放されるため、亜鉛めっき浴に入る角には同じように固定された緊張がかかりません。-実際には、これはコーナーでのより一貫したコーティング挙動として現れます。-冷間加工されたコーナー-は、表面の冶金が均一ではないため、亜鉛浴中で平らな面とはわずかに異なる反応性を示すことがあります。ホット仕上げのコーナーにはそのような不一致はありません。{9}}
チューブの肉厚とは関係のないコーティングの問題
亜鉛めっき角パイプの仕様をチェックするバイヤーは、ほとんどの場合、EN ISO 1461 で期待される標準の関係である肉厚に対するコーティングの厚さを確認します。{0}} ベース鋼の仕様をチェックするバイヤーははるかに少数です。ケイ素とリンの含有量これは間違いなく、特に熱間圧延中空セクションにとってより大きなリスク要因です。-
シリコン含有量がおよそ 0.04~0.14% の範囲、またはリンが約 0.02~0.03% を超える鋼は、溶融亜鉛浴中で異なる反応を示します-鉄-の合金層が通常よりも速く、より厚く成長します(一般に「サンデリン効果」と呼ばれます)。その結果、コーティングは薄くなりません。それは逆の問題です。厚すぎる、鈍いマットグレーのコーティングで、接着力が低下し、購入者が期待する明るく滑らかな仕上がりよりも表面が粗くなっています。これは、熱間圧延機のコイル ソースから引き継がれた鋼の化学的問題であり、亜鉛めっきのプロセス エラーではなく、同じ公称等級内であっても熱が異なる可能性があります。--
好例:構造製造業者は、熱間仕上げされた S275J0H 角形中空セクションを受け取りました。このセクションは、亜鉛めっき業者が標準プロセスを実行したにもかかわらず、予想される明るいコーティングではなく、目に見えて鈍く、灰色で、やや粗い仕上げに亜鉛めっきされました。製造所の証明書によると、ヒートのシリコン含有量は反応範囲内で 0.09% - にとどまっていました。このコーティングは依然として EN ISO 1461 の最小厚さ要件を満たしていました (実際には通常よりも厚かった) が、仕上げと接着に関する懸念により、製造業者は今後の注文で、グレード指定のみに依存するのではなく、シリコン含有量を 0.04% 以下、または 0.15 ~ 0.25% の「安全な」上限範囲内で指定するよう要求しました。
通気孔と排水孔は引き続き適用されます - 形状は物理的性質を変更しません
他の密封された中空部分と同様に、熱間圧延された角管には亜鉛めっきの前に通気孔と排水孔が必要です。これにより、溶融亜鉛が内部空洞を流れ、閉じ込められた空気やガスが逃げることができます -。この穴がないと、内面の亜鉛めっきが不十分(またはまったく行われず)で、閉じ込められたガスポケットが浸漬中に管から溶融亜鉛を激しく排出する可能性があります。これは、セクションが熱間仕上げでも冷間成形でも同様に当てはまります。-形状や形成ルートによっても通気要件は変わりません。
よくある質問
Q: 熱間仕上げされた四角い中空セクションには、冷間成形とは異なる亜鉛めっきプロセスが必要ですか?-?
A: いいえ、- 亜鉛めっき浴プロセス (洗浄、フラックス塗布、浸漬) は同じです。違いは、プロセスそのものではなく、そのプロセスに入るベーススチールとコーナーの形状がどのように動作するかにあります。
Q: 亜鉛めっき専用の低シリコン鋼をリクエストできますか?{0}?
A: はい - これは、グレードだけから推測するのではなく、製造オーダーの段階(シリコンが 0.04% 以下または 0.15 ~ 0.25% の範囲を対象)で指定する必要があります。これは、標準グレードの仕様では、光沢仕上げの亜鉛めっき動作を保証するほどシリコンを厳密に制御していないためです。-
Q: 鈍い灰色の亜鉛メッキ仕上げは欠陥ですか?
A: 必ずしも - というわけではありません。EN ISO 1461 は、色や光沢ではなく、コーティングの厚さと密着性を管理します。高シリコン鋼からの鈍くて厚いコーティングは、たとえ光沢のある仕上げとは異なって見えても、規格の要件を満たします。-
Q: 熱間仕上げされたセクションのコーナー半径が冷間成形されたセクションよりも大きいのはなぜですか?{0}{1}
A: 熱間-成形では、冷間成形コーナーでの亀裂のリスクを最小限に抑えるために使用されるような、きつい-半径-冷間曲げ戦略を必要としません。そのため、熱間-仕上げされたコーナーは通常、より丸く、断面間でより均一になります。{6}


人気ラベル: 亜鉛メッキ角パイプ熱間圧延中空セクション、中国亜鉛メッキ角パイプ熱間圧延中空セクションメーカー、サプライヤー、工場, 合金スチールホローセクション, 中空セクションのエクスポート, 中空断面バリア, 中空セクションの利点, 中空形材産業, 中空セクション物流