


ちょっと、そこ! SSAW(Spiral Submerged Arc溶接)スチールパイプのサプライヤーとして、私はしばしばこれらのパイプの丸さを測定する方法について尋ねられます。特に、さまざまなアプリケーションでパイプの品質と機能を確保することになると、これは重要な側面です。このブログでは、SSAWスチールパイプの丸さを測定するためのいくつかの実用的な方法と洞察を共有します。
丸さを測定する理由が重要です
測定方法に飛び込む前に、なぜ丸さがそれほど重要であるかをすぐに理解しましょう。 SSAWスチールパイプは、石油やガス、建設、給水など、幅広い産業で使用されています。丸みが悪いパイプは、不均一なストレス分布、漏れ、設置の困難などの問題につながる可能性があります。たとえば、石油とガスのパイプラインでは、丸いパイプが流体の流れに問題を引き起こし、ストレス集中点での腐食のリスクを高める可能性があります。
丸さを測定するためのツール
SSAWスチールパイプの丸みを測定するために使用できるツールがいくつかあります。
キャリパー
キャリパーは、シンプルで一般的に使用されるツールです。それは、バーニエのキャリパーまたはデジタルキャリパーのいずれかです。パイプの直径を、その円周周辺のさまざまなポイントで測定する必要があります。正確な測定値を取得するには、パイプの周りに等しい間隔で少なくとも3つの測定値をとることをお勧めします。たとえば、0°、120°、および240°で測定できます。最大直径と最小直径の違いにより、パイプの丸さを示しています。ただし、キャリパーには制限があります。それらは小規模から中サイズのパイプにより適しており、精度はオペレーターのスキルの影響を受ける可能性があります。
マイクロメーター
マイクロメーターは、キャリパーと比較してより正確な測定を提供します。パイプの直径を高度な精度で測定できます。キャリパーを使用するのと同様に、パイプの周囲の周りに複数の測定値をとる必要があります。マイクロメートルは、タイトな許容範囲でパイプの丸さを測定する必要がある場合に特に役立ちます。しかし、それらはより高価であり、より慎重な取り扱いが必要です。
丸さ測定機器
これは、丸みを測定するために特別に設計された特殊なツールです。パイプの中心から外面までの距離を連続的に測定しながら、パイプまたはパイプの軸の周りの測定プローブを回転させることで機能します。次に、機器はデータを分析し、フォームエラーや丸さ偏差などのパイプの丸みに関する詳細な情報を提供します。丸さ測定器具は非常に正確で、さまざまなサイズのパイプを処理できます。ただし、非常に高価であり、訓練を受けた人員が運用する必要がある場合があります。
ステップ - by-ステップ測定プロセス
これは、キャリパーなどの基本的なツールを使用して、SSAWスチールパイプの丸みを測定する方法に関するステップ - バイステップガイドです。
- パイプを準備します
- パイプがきれいで、測定値をとる表面に残骸や汚れがないことを確認してください。バンプやへこみがある場合は、測定に影響を与える可能性があるため、場所に注意してください。
- 測定ポイントをマークします
- マーカーを使用して、パイプの周囲に少なくとも3つの点を等しい間隔でマークします。これにより、パイプの丸さの代表的な測定値が確保されます。
- 測定を行います
- キャリパーを開き、マークされた各点でパイプの直径を横切って配置します。正確な測定のために、キャリパーがパイプの軸に垂直であることを確認してください。測定値を取り、それらを記録します。
- 丸さを計算します
- 記録された測定から最大直径と最小直径を見つけます。丸さは、最大直径と最小直径の差として計算されます。たとえば、最大直径が100.5 mmで、最小直径が99.8 mmの場合、丸さは100.5-99.8 = 0.7 mmです。
丸さの測定に影響する要因
丸さ測定の精度に影響を与える可能性のあるいくつかの要因があります。
パイプ表面の状態
前述のように、汚れたパイプ表面または損傷したパイプ表面は、不正確な測定につながる可能性があります。錆、スケール、または溶接ビーズは、測定ツールとパイプの間の接触を妨げる可能性があり、その結果、読み取りが誤っています。
測定場所
測定を行う場所も結果に影響を与える可能性があります。パイプの端近くで測定すると、製造プロセスのため、丸さは中央部とは異なる場合があります。可能であれば、溶接されたジョイントから離れて、パイプの中央で測定を行うことをお勧めします。
温度
温度により、パイプが拡張または収縮する可能性があり、それが直径に影響します。高温または寒い環境で測定を行っている場合は、温度効果を考慮し、必要に応じて適切な修正を行うことが重要です。
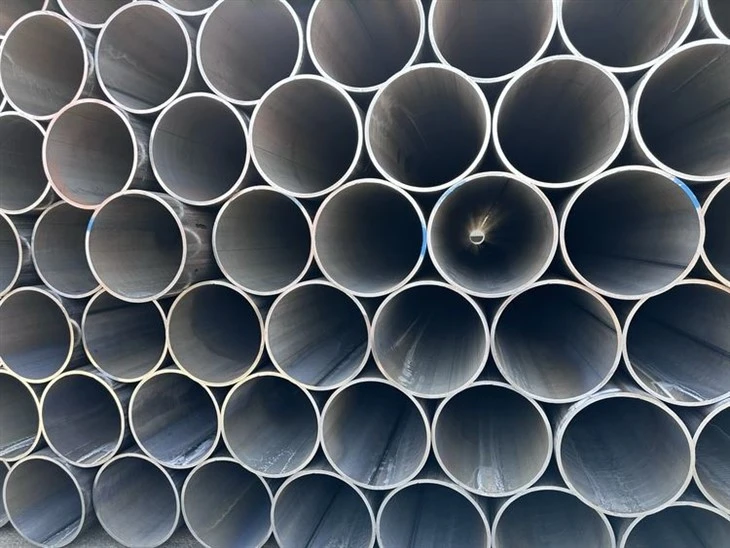
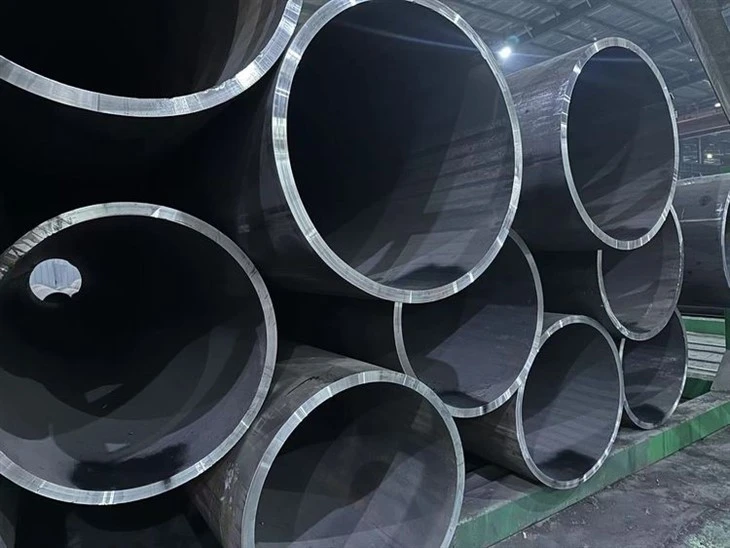
LSAWスチールパイプとの比較
パイプ製造に関しては、あなたも聞くかもしれませんLSAWパイプまたはLSAWスチールパイプそしてLSAWスチールパイプ。 LSAW(縦方向の水没アーク溶接)パイプは、SSAWパイプと比較して異なるプロセスを使用して製造されています。製造プロセスは、パイプの丸みに影響を与える可能性があります。 LSAWパイプは通常、単一のスチールプレートで作られているため、SSAWパイプと比較して異なる丸み特性が発生する可能性があります。ただし、丸さを測定する方法は、一般に両方のタイプのパイプで類似しています。
さまざまなアプリケーションにおける丸みの重要性
石油およびガス産業では、パイプの丸みは、石油とガスの滑らかな流れを確保するために重要です。良好な丸みを帯びたパイプは、パイプ内の摩擦を減らし、エネルギー消費とパイプライン詰まりのリスクを減らします。
建設では、丸いパイプが構造目的によく使用されます。適切な丸みを帯びたパイプは、それらに適用される負荷と応力によく耐えることができ、構造の安定性を確保します。
結論
SSAWスチールパイプの丸みを測定することは、さまざまなアプリケーションの品質と適合性を確保するための重要なステップです。単純なキャリパーであろうと特殊な丸み測定機器を使用するかどうかにかかわらず、重要なのは複数の測定を行い、精度に影響を与える可能性のある要因を説明することです。 SSAWスチールパイプサプライヤーとして、私はパイプに高い品質の丸みを抱くことの重要性を理解しています。 SSAWスチールパイプの市場にいる場合、または丸みの測定について質問がある場合は、詳細についてはお気軽にお問い合わせください。調達の議論を開始してください。
参照
- ASTM A252溶接およびシームレススチールパイプパイルの標準仕様
- ISO 1101幾何学的製品仕様(GPS) - 幾何学的許容 - フォーム、方向、場所、および実行の許容範囲 - アウト


