


LSAWパイプの大手サプライヤーとして、私はこれらの重要な製品の製造プロセスについてよく尋ねられます。 LSAWパイプ、または縦方向の水没アーク溶接パイプは、高強度、耐久性、信頼性のために、さまざまな業界で広く使用されています。このブログ投稿では、LSAWパイプがどのように製造されているかという段階的なプロセスをご覧ください。
1。原料の選択
LSAWパイプの製造における最初のステップは、適切な原料を選択することです。使用される最も一般的な材料は鋼鉄で、高品質の鉄骨工場から調達できます。スチールグレードの選択は、パイプの特定のアプリケーションに依存します。たとえば、石油およびガス産業の用途では、耐食性と強度が高い鋼が好まれます。
生の鋼板が厳格な品質基準を満たしていることを確認します。これらのプレートは、通常、化学組成、機械的特性、および表面の品質について検査されます。私たちの厳格な品質管理チェックに合格するプレートのみが、製造プロセスで使用されます。原材料の品質へのこの注意は、私たちが生産する高品質のLSAWパイプの基礎を形成するため、重要です。
2。プレート切断
生の鋼板が選択されると、適切なサイズにカットされます。これは、プラズマカッターやレーザーカッターなどの高度な切断機を使用して行われます。切断プロセスは非常に正確であり、プレートの寸法が必要な仕様を満たすことを保証します。
プレートの長さと幅は、最終的なLSAWパイプの直径と長さに基づいて決定されます。たとえば、大きな直径パイプを製造している場合、より広くて長い鋼板が必要です。切断プロセス中、プレートのエッジも溶接プロセスに備えて準備されます。このベベルは、より良い溶接ジョイントを作成し、パイプの全体的な強度を改善するのに役立ちます。
3。プレート曲げ
プレートが切断された後、それらは円筒形に曲げられます。これは、プレートベンディングマシンを使用して達成されます。曲げプロセスは、パイプの曲率が設計要件を満たしていることを確認するために慎重に制御されます。
3つのロールベンディングや4つのロール曲げなど、プレート曲げにはさまざまな方法があります。メソッドの選択は、パイプの厚さと直径に依存します。厚いプレートまたはより大きな直径パイプの場合、曲げプロセスをよりよく制御できるため、4つのロールベンディングがより適している場合があります。
曲げプロセス中、プレートは徐々に円形に形成されます。次に、曲がったプレートのエッジが整列して溶接の準備をします。このアライメントは、間違った整列が最終パイプの欠陥につながる可能性があるため、重要です。
4。溶接
溶接プロセスは、LSAWパイプ製造の中心です。縦方向の水没アーク溶接(LSAW)を使用して、曲がったプレートのエッジを結合します。このプロセスでは、消耗品電極とワークピース(曲がった鋼板)の間に電気アークが作成されます。
アークはフラックスの層の下に浸され、溶接が酸化と汚染から保護されます。フラックスは、安定したアークを提供し、スパッタを減らすことにより、溶接の品質を改善するのにも役立ちます。溶接プロセスは自動化されており、一貫した高品質の溶接を保証します。
LSAW溶接には、シングルパス溶接とマルチパス溶接の2種類があります。シングルパス溶接は薄いパイプに使用されますが、マルチパス溶接は厚い壁のパイプに使用されます。マルチパス溶接では、溶接溶接の複数の層が適用され、溶接ジョイントの厚さが蓄積されます。
5。溶接検査
溶接プロセスが完了した後、溶接は品質を確保するために検査されます。超音波検査(UT)、X線撮影試験(RT)、磁気粒子試験(MT)などの非破壊試験方法を使用して、溶接部の内部または表面の欠陥を検出します。
超音波検査は、溶接中の亀裂や多孔性などの内部欠陥を検出するために使用されます。 X線撮影テストでは、x -solyまたはガンマ線を使用して、溶接の内部構造の画像を作成し、隠された欠陥の検出を可能にします。磁気粒子試験は、鋼などの強磁性材料の表面および近くの表面欠陥を検出するために使用されます。
検査中に見つかった欠陥は、パイプが製造プロセスの次の段階に移動する前に修復されます。この厳格な品質管理により、高品質のLSAWパイプのみがお客様に配信されることが保証されます。
6。パイプ拡張
場合によっては、溶接パイプが拡張され、丸みと寸法の精度が向上します。通常、パイプの拡張は、油圧エキスパンダーを使用して行われます。エキスパンダーはパイプの内側に圧力をかけ、わずかに拡張します。
このプロセスは、パイプ内の排他性またはその他の寸法逸脱を排除するのに役立ちます。また、残留応力を減らすことにより、パイプの機械的特性を改善します。拡張プロセスの後、パイプは必要な仕様を満たしていることを確認するために検査されます。

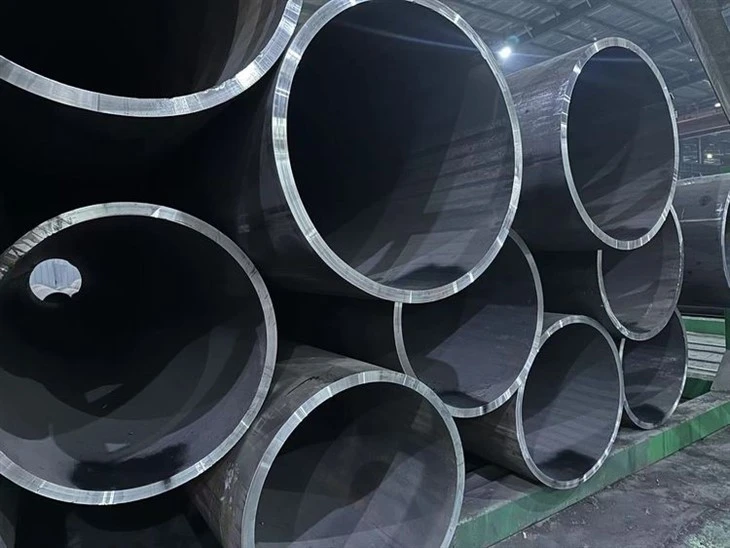
7。熱処理
熱処理は、特に高ストレスアプリケーションで使用されるパイプにとって、LSAWパイプ製造における重要なステップです。熱処理は、その強度、靭性、硬度など、パイプの機械的特性を改善できます。
アニーリング、正規化、クエンチング、焼き戻しなど、熱処理プロセスにはさまざまな種類があります。熱処理プロセスの選択は、スチールグレードとパイプの意図した適用に依存します。たとえば、パイプが高温度環境で使用される場合、クエンチングと焼き戻しを使用して耐熱性を改善できます。
熱処理プロセス中、パイプは特定の温度に加熱され、制御された速度で冷却されます。このプロセスは、鋼の微細構造を変更し、機械的特性が改善されます。
8。最終検査とテスト
LSAWパイプが顧客に出荷される前に、彼らは最終的な検査とテストを受けます。これには、目視検査、寸法検査、および機械的特性テストが含まれます。
目視検査は、傷、へこみ、錆などの表面欠陥をチェックするために使用されます。寸法検査により、パイプの直径、壁の厚さ、および長さが必要な仕様を満たすことが保証されます。引張試験や硬度テストなどの機械的特性テストは、パイプの強度と硬度を検証するために使用されます。
すべての検査およびテスト手順に合格するパイプのみが出荷のために承認されます。この厳格な品質管理により、お客様は期待を満たす高品質のLSAWパイプを受け取ることができます。
他のパイプタイプとの比較
LSAWパイプを検討する場合、それらを他のタイプのパイプと比較することも重要です。SSAWパイプ。 SSAWパイプ、またはスパイラル水没アーク溶接パイプは、溶接パイプのもう1つの一般的なタイプです。 LSAWパイプとSSAWパイプの両方が同様のアプリケーションで使用されていますが、それらの間にはいくつかの違いがあります。
LSAWパイプには縦方向の溶接があり、縦方向の強度と完全性が向上します。それらは、多くの場合、石油やガスのパイプラインなど、高圧と高ストレスアプリケーションで使用されます。一方、SSAWパイプにはスパイラル溶接があり、幅の広いスチールコイルを使用できるようになり、直径の大きなパイプに効果的なコストが高くなります。
加えて、LSAWスチールパイプ幅広いスチールグレードと仕様で利用できます。例えば、ASTM A671/A671M LSAWスチールパイプ高強度と腐食抵抗のため、石油およびガス産業の用途に人気のあるグレードです。
結論
LSAWパイプの製造プロセスは、高度な機器と厳格な品質管理を必要とする複雑で非常に技術的なプロセスです。原材料の選択から最終検査まで、高品質のパイプの生産を確保するためには、すべてのステップが重要です。
LSAWパイプサプライヤーとして、私たちはお客様に最高の品質の製品を提供することに取り組んでいます。当社のLSAWパイプは、石油とガス、建設、インフラストラクチャなど、さまざまな業界で広く使用されています。高品質のLSAWパイプの市場にいる場合は、お客様の要件とそれらにどのように会うことができるかについての詳細な議論については、お問い合わせください。
参照
- 「溶接ハンドブック」、アメリカ溶接協会
- 「スチールパイプハンドブック」、Pipe Manufacturers Institute


