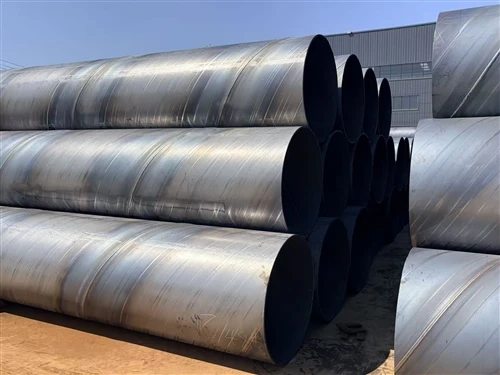
亜鉛メッキ鋼管は、建設、水道、農業、工業生産において最も広く使用されている耐食性配管製品の 1 つです。{0} 「亜鉛メッキ」という用語は、鋼に適用される亜鉛コーティングを指します。-このプロセスは、18 世紀のイタリアの科学者ルイージ ガルバーニにちなんで名付けられました。-。ガルバーニの金属中の電気反応に関する初期の研究は、最終的に、今日の亜鉛による鋼の保護の基礎となる、より広範な電気化学の分野を生み出しました。名前の由来は電気科学であるにもかかわらず、市場に出回っているほとんどの亜鉛メッキパイプは、電気的プロセスではなく、純粋に熱プロセス - 熱-浸漬 - によってコーティングされています。これはよくある混乱点であり、早めに解決する価値があります。


このガイドでは、亜鉛メッキ鋼管が実際にどのように作られるのか、その名前で販売されている方法の本当の違い、品質を管理する基準、注文前に確認すべきことについて説明しています。- は、注文を確定する前にマーケティングの説明以上のものが必要な購入者向けに書かれています。
亜鉛が鋼をどのように保護するか: 基本メカニズム
亜鉛は 2 つの異なる方法で鋼鉄を保護しており、両方を理解することで、亜鉛メッキパイプが現場で適切に機能する理由が説明されます。
バリア保護:亜鉛層は、他のコーティングと同様に、環境中の水分、酸素、腐食性元素から鋼を物理的に分離します。
犠牲(陰極)保護:これは亜鉛特有の部分です。亜鉛は鋼よりも電気化学的反応性が高いため、コーティングに傷や損傷があり、裸の鋼が露出すると、周囲の亜鉛が優先的に腐食し、近くの亜鉛が消費されるまで露出した鋼を保護し続けます。これが、表面に小さな傷がある亜鉛メッキパイプが傷の部分からすぐに錆びない理由です -。これは、一度破られると保護を提供しないほとんどの塗料など、バリア保護のみを提供するコーティングよりも実用的な意味のある利点です。


熱間浸漬亜鉛めっきが実際にどのように行われるのか、段階ごとに説明します
このプロセスを理解することは、なぜサプライヤー間で品質が異なるのか、そして実際に何が良いコーティングか悪いコーティングかを決定するのかを説明するのに役立ちます。
- 脱脂。パイプは苛性アルカリまたは洗剤バスで洗浄され、成形や溶接で残った油、グリース、および工場の汚れが除去されます。
- 酸漬け。パイプは希酸浴(通常は塩酸)に浸漬され、ミルスケールと表面の錆が剥き出しの反応性鋼まで取り除かれます。不完全な酸洗いは、コーティングの密着性が低下する最も一般的な原因の 1 つです。
- フラックス。亜鉛塩化アンモニウム フラックス浴は、残っている酸化膜を除去し、鋼が亜鉛に入る直前の再酸化を防ぎます。{0}}
- 亜鉛メッキ(浸漬)。パイプは約 450 度の溶融亜鉛の釜の中に下げられます。鋼の鉄は亜鉛と反応して一連の亜鉛-金属間化合物層を成長させ、パイプが引き抜かれると本質的に純粋な亜鉛の層がその上で凝固します。
- 冷却/焼入れ。パイプは、多くの場合水冷によって冷却されます。これは、目的のコーティング構造が形成された後に、さらなる合金の成長を停止するのにも役立ちます。
- 検査。コーティングの厚さ、付着力、および表面仕上げは、パイプが出荷用にリリースされる前に、通常は磁気厚さ計によって検査されますが、場合によっては硫酸銅 (Preece) のコーティング連続性試験によって検査されます -。

これらの各手順は、急いで行うと潜在的な障害点となります。たとえば、適切な酸洗時間を省略したパイプは、亜鉛浴から出た後はコーティングされたように見えますが、下地の接着力が低く、後で使用中に剥離や剥離として現れることがあります-。これがまさに、コーティングの厚さだけでは完全な品質を把握できない理由です。接着と表面処理の記録も同様に重要です。
「亜鉛メッキパイプ」として一般的に販売されている3製品
3 つのまったく異なるプロセスが似たような名前で販売されているため、購入者が最もよく混乱するのはここです。
1. 溶融亜鉛メッキ(製作後)
最初にパイプを形成して溶接し、次に完成したパイプを約 450 度 (842 度 F) の溶融亜鉛の釜に浸します。亜鉛は鋼中の鉄と反応して一連の亜鉛-鉄合金層を形成し、その上に比較的純粋な亜鉛-の層があり、これは表面膜ではなく真の冶金的結合です。溶接シーム、切断端、複雑な形状を含むパイプ全体が一緒に槽を通過するため、製造前に塗布されたコーティングが効果的に到達できなかった領域も含めて、完全かつ均一に被覆されます。
-製造後の溶融亜鉛めっき-の一般的なコーティングの厚さは、鋼の厚さと管理規格に応じて 55 ~ 100+ ミクロンの範囲に収まります。ISO 1461 などの国際規格では、6 mm を超える鋼部分の厚さの最小平均を 85 ミクロンに設定しています。
2. 事前亜鉛メッキ(連続ライン/亜鉛メッキ工場)
鋼帯または鋼板は、通常、連続溶融めっきラインまたは電気亜鉛めっきラインを高速で通過させることによって最初に亜鉛めっき -され、その後、スリットされ、ロール成形され、その後パイプに溶接されます。-コーティングはより薄く(通常は 12 ~ 50 ミクロンの範囲)、重要なことに、溶接シームは亜鉛メッキ後に形成されるため、別途タッチアップしない限り、溶接中にシーム領域の亜鉛コーティングが失われます。
3. 電気-亜鉛メッキ
亜鉛は熱浸漬ではなく電気めっきプロセスによって塗布され、薄く滑らかで均一なコーティング - が生成されます。一般に 3 つの方法の中で最も薄いものです。屋内コンポーネント、家電製品のハウジング、一部の自動車部品など、最大の耐食性よりも外観や正確な薄膜コーティングの制御が重要な場合に選択されます。埋設、水中、または長期間の屋外パイプ用途には、これが適切な選択であることはほとんどありません。-
簡単な比較
| 要素 | ホットディップ(製造後)- | 事前亜鉛メッキ(ミル/連続) | 電気-亜鉛メッキ |
|---|---|---|---|
| コーティングの厚さ(代表値) | ~55–100+ ミクロン | ~12~50ミクロン | 通常25ミクロン未満 |
| 溶接線の被覆率 | 溶接後に完全にコーティングされた- | 修正されない限り、減少/存在しない | 申請時期により異なります |
| 準拠標準例 | ASTM A123、ISO 1461 | ASTM A653 または工場固有の仕様- | ASTM B633 または同等のもの |
| 一般的な最適な使用法 | 屋外、埋設、構造用、水道/ガス配管 | 屋内導管、軽量構造、外観重視の用途{0}} | 屋内コンポーネント、装飾部品または軽量部品- |
| 相対コスト | より高い | より低い | 最低 |
亜鉛メッキ鋼管の規格
「亜鉛メッキ」だけでは仕様ではないため、購入者は実際にどの規格が参照されているかを知っておく必要があります。
- ASTM A53- は、機械および圧力用途向けの黒色および溶融亜鉛メッキシームレス溶接(ERW)鋼管をカバーします。{{1} A53 に基づく亜鉛めっきは ASTM A123 のコーティング要件を満たさなければなりません。
- ASTM A123/A123M- 鉄鋼製品の亜鉛(溶融亜鉛メッキ)コーティングの一般仕様。コーティングの厚さと品質に関する他の多くのパイプ規格で参照されています。-
- ISO1461- 国際的に同等のもので、北米以外で広く使用されており、鋼材断面の厚さによって最小コーティング厚さを指定します。
- ASTM A653- は、連続溶融亜鉛めっき(および合金化溶融亜鉛めっき)鋼板を規定しており、コーティングされたストリップから作られた事前亜鉛めっきパイプに関連します。{{1}
- BS EN 10240 / EN 10255- 鋼管および軽量管のねじ切りおよび溶接用の保護コーティングを対象とする欧州規格。-
業界別のアプリケーション
給水と配管:亜鉛メッキパイプは歴史的に住宅の水道管の標準でした。多くの市場の新築住宅建設では、銅とプラスチックの配管 (PEX、PVC) が主に置き換えられていますが、農業用水システム、灌漑、一部の都市インフラでは亜鉛メッキ配管が依然として一般的です。
構造と構造:足場、手すり、フェンス、構造フレームには、ステンレス鋼をコストをかけずに耐食性を高めるために亜鉛メッキパイプがよく使用されます。
石油、ガス、工業用流体の輸送:亜鉛メッキパイプは、低圧で腐食性の低いサービスに使用されます。{0}高圧-または酸性-サービスの送電線では通常、代わりに FBE- または多-層-でコーティングされた LSAW または ERW パイプが使用されます。これは、亜鉛メッキは通常、パイプライン-固有のコーティングとは異なり、埋設パイプラインの陰極防食システムとの互換性を考慮して設計またはテストされていないためです。
農業:温室のフレーム、フェンス、および灌漑配管では、コストと屋外耐久性のバランスを考慮して亜鉛メッキパイプが指定されるのが一般的です。
防火システム:亜鉛メッキパイプは、一部のスプリンクラーや消火配管、特に滞留水や時間の経過による腐食のリスクが設計上懸念されるドライシステムで使用されます。
利点と制限事項
利点:
- ほとんどの塗料とは異なり、犠牲保護はコーティングに軽度の損傷があった後でも機能し続けます。
- ステンレス鋼や特殊コーティングに比べて比較的低コスト
- 市場全体にわたる長い実績と広範な標準化 (ASTM、ISO、EN)
- 広範囲の大気環境および軽度から中程度の腐食性環境に適しています。-~-
事前に知っておく価値のある制限事項:
- コーティングの寿命は有限であり、厚さに比例します。-攻撃的な環境(海洋飛沫帯、高塩化物土壌、強酸/アルカリ)では永続的な解決策ではありません。-
- 現場での溶接や切断では亜鉛が局所的に除去されるため、その箇所の保護を回復するにはタッチアップ(冷間亜鉛メッキまたはメタライジング)が必要です。{0}
- 亜鉛コーティングは、特定のコンクリート配合物(生コンクリート)や一部の化学環境と悪反応する可能性があります。- 異常な使用条件については適合性を確認する必要があります
- 古い亜鉛めっき配管システムで使用されている鉛はんだやパイプ接合剤に関する歴史的な懸念があるため、一部の管轄区域では一般に飲料水システムには推奨されません-最新の鉛フリーの設備ではこの懸念は軽減されますが、地域の配管規則を確認する必要があります。-
コーティングの品質を実際にテストする方法
亜鉛メッキパイプの品質を検証する際には 3 つのチェックが最も重要であり、購入者は合理的にそれぞれの記録を要求できます。
厚さのテスト。磁性膜厚計は最も一般的なフィールドおよびミル方式であり、コーティングの厚さが完全に均一であることはほとんどないため、パイプの円周および長さに沿って複数の読み取り値を取得します。標準では最小平均値と最小単一読み取り値の両方が指定されているため、サプライヤーは平均値だけでなく両方を提供できる必要があります。-
密着性試験。簡単な標準的なテストには、コーティングをハンマーで叩くか、制御された曲げを加えることが含まれます。適切に結合されたコーティングは、ベーススチールから剥がれたり剥がれたりすることはありません。製造中の不十分な酸洗いまたはフラックスは、接着不良の最も一般的な根本原因です。
コーティングの連続性 (プリース/硫酸銅テスト)。硫酸銅溶液が表面に塗布されます。裸の、または薄くコーティングされた鋼は反応して銅色に変わりますが、適切にコーティングされた亜鉛は反応しないため、厚さ測定だけでは測定ポイント間で見逃してしまう可能性のあるピンホールや薄いスポットを簡単に見つけることができます。
購入ガイド: 注文前にご確認ください
- 実際に見積もられているのは 3 つの亜鉛めっき方法のうちどれであるかを確認してください。パイプが製造後に亜鉛メッキされているのか(完全溶融メッキ)、それとも事前に亜鉛メッキされたストリップから作られているのかを直接尋ねてください。-この 1 つの質問で、コーティングの品質に関するほとんどの論争が後で解決されます。
- 「亜鉛メッキ」という言葉だけでなく、具体的な管理基準を要求してください。ASTM A123、ISO 1461、および A653 はそれぞれ、異なる最小厚さと試験方法を定義しています。- 指定された規格は注文書に書面で記載されています。
- 実際の膜厚または膜質量のテストデータをお問い合わせください。、一般的なコンプライアンスに関する声明ではありません。信頼できるサプライヤーは、磁気厚さ計の測定値やコーティング質量 (面積あたりの重量) の試験結果を提供できます。--
- コーティングクラスを実際の暴露環境に合わせてください。屋内の乾燥した導管に適したコーティングは、埋設または沿岸の屋外サービスには必ずしも適しているとは限りません。- 一般的な「亜鉛メッキ」仕様を受け入れるのではなく、特定の環境について話し合ってください。
- 溶接シーム保護を明確にする特に事前亜鉛メッキされたパイプの場合。-溶接後に継ぎ目を修正しなかった場合、それはパイプの全長にわたって長く連続した弱点となります。
- 設置予算内で現場溶接とカットエンド保護を計画してください。{0}これはオプションではなく日常的なものであり、インストール後に予期せぬコストが発生することが判明するのではなく、計画する必要があります。
- 対象の流体や環境との適合性を確認する特に、標準的な水、空気、または穏やかな大気環境を超えるサービスの場合、- 一部の化学物質と生コンクリートとの接触は、亜鉛コーティングの問題領域として知られています。