

SSAWパイプは、常温下で自動サブマージアーク溶接により熱間圧延コイル鋼から製造されます。SSAWパイプの近代化された生産ラインは12セットあります。外径219mmのSSAWパイプの年間生産量は、
長さ3620mm、壁厚5-25.4mm、鋼種B-X80。スパイラルサブマージアーク溶接鋼管と縦型サブマージアーク溶接鋼管の2つの鋼管生産ラインは、それぞれメインマシン2セットとサイジング装置1セットで構成されています。
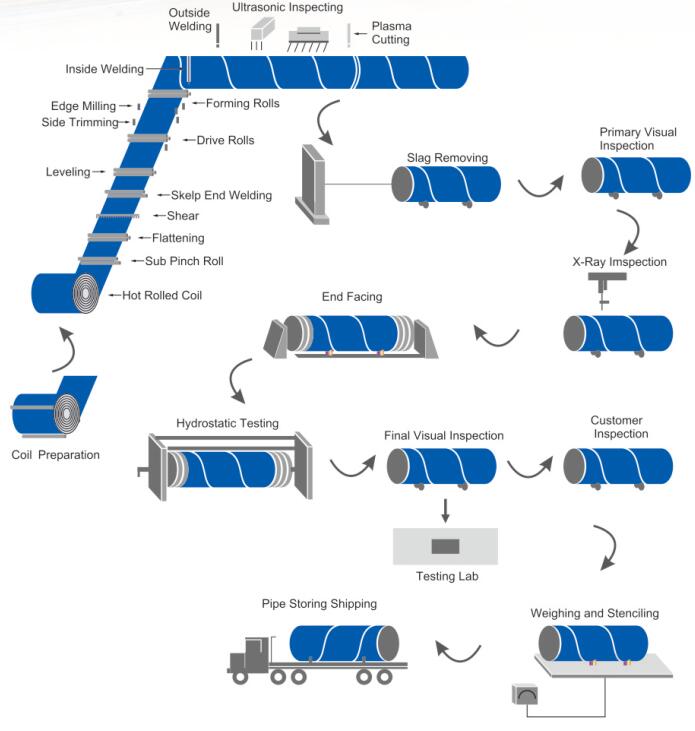
1.コイルプローブ:鋼コイルを生産ラインに投入し、最初に全ボード超音波検査を実施
2.レベリングフライス加工:アンビルプレートレベリングマシンで元のカールを矯正し、次にスチールサイドフライス盤の2つのエッジをフライス加工して、プレート幅の要件に合わせてプレートエッジが平行な溝形状になるようにします。
3. カットタイプ:コイル管の外縁に沿った鋼材生産ライン
4. 溶接と切断:高度な技術を使用して、事前に二重サブマージアーク溶接(DSAW)を行い、溶接仕様の溶接鋼管の足元から内側を切断し、外側を溶接するなどします。
5. 目視検査:専門技術者による基本的なパラメータのチェック
6.超音波欠陥:母材の内側と外側、溶接継ぎ目の100%検査
7. X線検出:内部および外部溶接部100%X線テレビ業界検査、画像処理システムの使用により検出感度が保証されます
8.圧力試験:水圧試験機で鋼管をルートテストし、試験圧力が標準要件を満たしていることを確認します。
9.面取りレベル:鋼管検査管端処理、管端面取りサイズの要件まで
10. 検査:パイプの端部に対してX線検査、超音波検査、磁粉探傷検査を実施し、パイプの端部に堆積溶接の問題や欠陥がないか確認します。
11. 油を塗ったマーキング:油を塗った鋼管の腐食に適合し、ユーザーの要件に従ってマーキングします。


