電縫鋼管の究極の購入者ガイド: 低コストメーカーが教えてくれない 3 つの隠れた罠-
構造工学、流体輸送、インフラ開発において、電縫溶接 (ERW) 鋼管基本的な構成要素として機能します。シームレス パイプと比較して、高い寸法精度、均一な肉厚、-費用対効果が高く評価されている ERW パイプは、低圧水道や構造中空セクション (SHS/RHS) から要求の高い石油やガスの輸送に至るまで、幅広い用途で最適な選択肢です。{{2}
しかし、世界の鉄鋼市場は競争が激しいです。見積依頼書 (RFQ) を発行するとき、調達専門家は多くの場合、大幅に異なる価格ポイントを大量に要求します。プロジェクトの予算を維持するために、最も低い入札者に契約を与えるのは非常に魅力的です。
残念ながら鉄鋼業界では、異常に安い価格は、ほとんどの場合、製造工程の妥協によって補われています。重工業用鋼の製造を手抜きすると、構造の完全性、プロジェクトのスケジュール、公共の安全に対して壊滅的な責任が生じます。{0}
この包括的なガイドは、鉄鋼製造現場のカーテンを引き戻します。私たちはERW生産の技術的現実を調査し、分析します。3つの隠れたショートカット-準拠していないメーカーは、価格を引き下げ、次の鋼管の調達が確実に行われるようにするための実用的なエンジニアリング指標を提供するために使用します。
ERW パイプ製造を理解する: 品質ベースライン
標準以下のメーカーがどこに欠陥を隠すことができるかを理解するには、まず高級 ERW パイプがどのように構築されているかを理解する必要があります。{0}
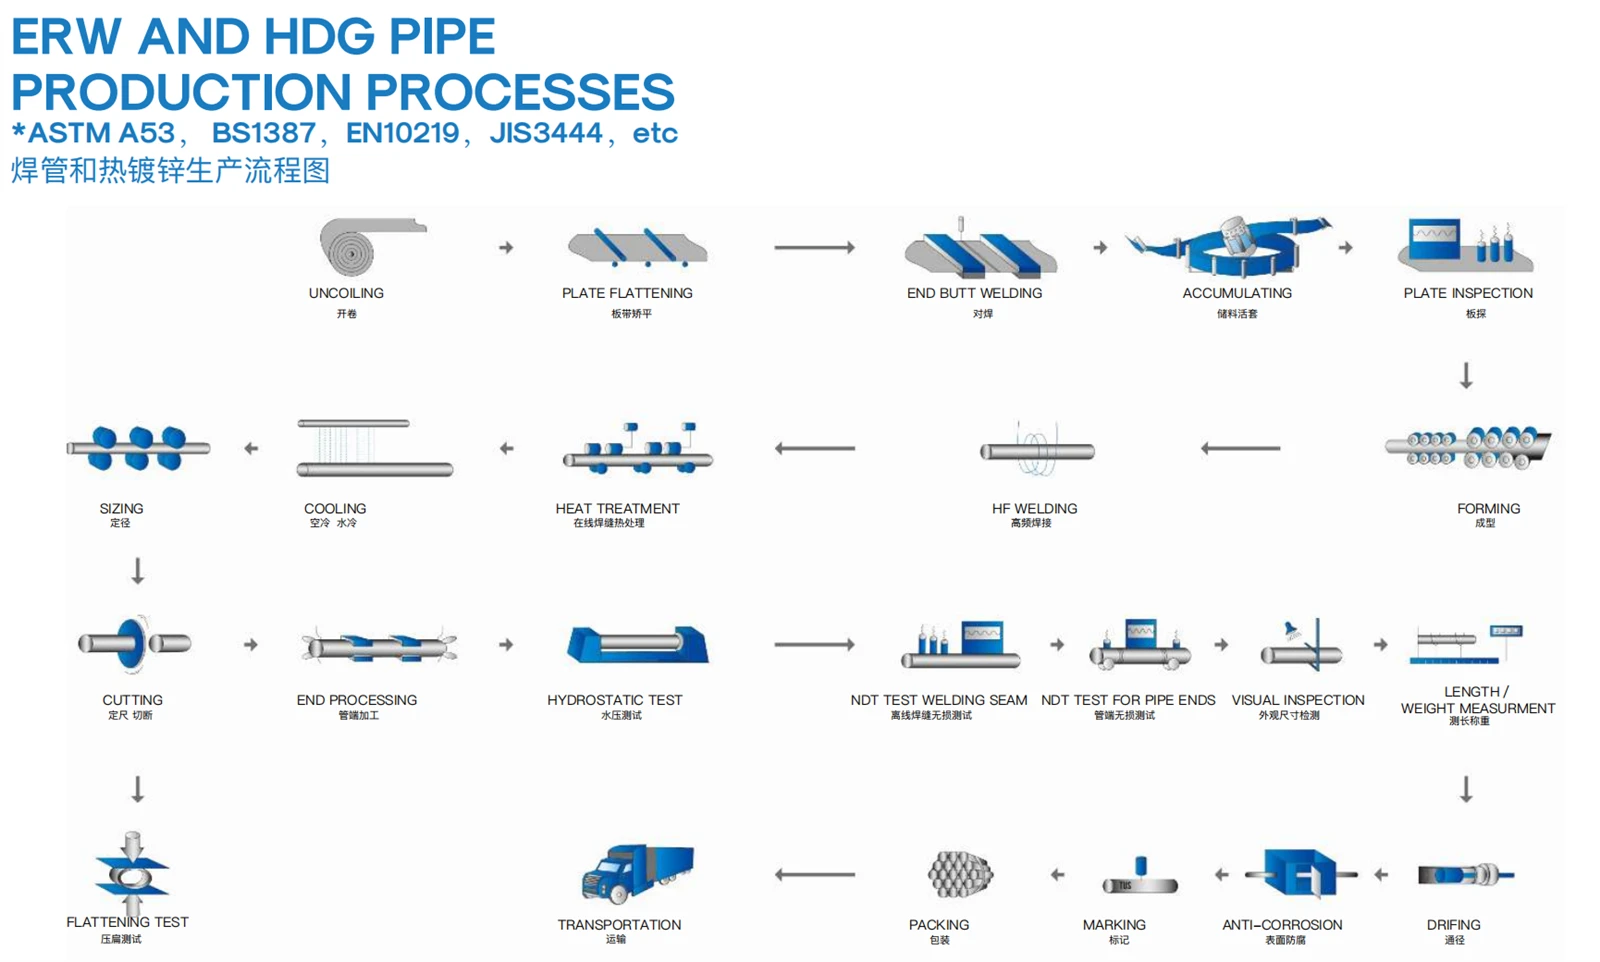
ERWの製造工程
製造プロセスは、熱間圧延鋼帯またはコイルから始まります。{0}コイルはほどかれ、平らにされ、一連の成形ロールに連続的に供給され、平らなストリップを徐々に円筒形のプロファイルに成形します。
エッジが接触すると、高周波誘導 (HFI)電流 (通常は 100 kHz から 500 kHz の間) が材料を通過します。この局所的な強い電流により、鋼の端が加熱されて溶融状態または塑性状態になります。次に、重い圧力ロールでエッジを押しつぶし、溶加材を追加せずに強固な機械的結合を形成します。
接合は圧力下での母材の融着に完全に依存しているため、この縦方向の溶接シームの機械的挙動がパイプ全体の性能を決定します。これはまさに、低品質のメーカーが隠れた近道を悪用する場所です。-
トラップ 1: 溶接熱処理 (PWHT) 後の「表面-レベル」-
🔍 業界ごまかし指数: 高 (内部構造欠陥)
ERW パイプ製造の最も重要な段階は、圧力ロールが鋼のエッジを溶融した直後に発生します。高周波溶接中、溶接シームに隣接する局所的な領域は、鋼管の周囲質量によって急速に加熱され、その後すぐに冷却(焼き入れ)されます。
この熱力学的反応により、次のような局所的な脆い微細構造が形成されます。マルテンサイト。また、強い残留応力が残ります。未処理のままにしておくと、溶接シームが脆いジッパーとして機能します。構造的な荷重、曲げ、または内部圧力がかかると、パイプは縦方向の継ぎ目に沿って壊滅的に破損します。
-
プレミアム標準: オンライン シーム正規化
この脆い微細構造を排除するために、正規の製造業者はインライン-溶接後熱処理(PWHT)システム-特に中間誘導加熱コイル。溶接シームは、通常は次の温度まで継続的に加熱されます。850度および950度(1562 ℉-1742℉).
この熱処理により再結晶が引き起こされ、粗くて脆いマルテンサイト構造が細粒の延性フェライト-パーライト マトリックスに変化します。溶接部の機械的特性は、母材の金属鋼と実質的に同一になります。

電縫自動サブマージアーク溶接
-
予算工場はどのように手を抜いているか
インライン誘導加熱は大量の電力を消費するため、正確な自動監視が必要です。運用コストを削減するには:
いくつかの工場PWHT誘導ユニットを完全にオフにする明示的な加熱ログを要求しない購入者を対象としたバッチ用。
他の方法では、「表面レベル」または低温加熱(例: 鋼を 500 度に加熱するだけ)を実行します。これにより、酸化溶接部の色は処理されたように変わりますが、結晶の微細構造は変化しません。
-
エンジニアリングのリスク
このような正規化されていないパイプが現場に到着すると、潜在的な責任が生じます。{0}現場作業員が二次加工を行おうとした瞬間-冷間曲げ、ねじ切り、機械的スロット加工、または局所溶接-または、パイプに構造的な負荷が急増すると、溶接の継ぎ目が大きく裂ける可能性があります。
トラップ 2: -標準以下の-防食コーティング (3LPE / FBE)
🔍 業界ごまかし指数: 中-高 (資産の劣化が加速)
地下埋設、海洋環境、または工業用流体処理を目的としたパイプの場合、裸の鋼材を環境の電気化学反応から保護する必要があります。パイプライン保全のゴールドスタンダードには以下が含まれます。3層ポリエチレン(3LPE)そして融着エポキシ (FBE)コーティング。
-
準拠した3LPEコーティングは次のもので構成されます。
高性能 FBE プライマー-化学結合と陰極による剥離保護に。
コポリマー接着層化学架橋用-。
高密度ポリエチレン (HDPE) の外層-衝撃や土壌ストレスに対する機械的シールドを提供します。

準拠 3LPE イエロー コーティング

プレミアムFBEプライマーコーティング

標準厚さのパイプライン保護
| コーティング属性 | 準拠したプレミアム仕様 | 低コストのサブ-標準メソッド |
| 表面処理 | Sa 2.5 最小までのブラスト。アンカープロファイル 50 ~ 100 μm | 素早くブラシで-拭きます。残ったミルスケールはそのまま |
| 合計 3LPE の厚さ | 2.5 以上 (DIN 30670 のパイプ外径に基づく) | 1.5 mm~1.8 mm (「削られた」厚さ) |
| 接着強度 | High Peel Resistance (>100N/cm}20度にて) | 手動による小さなせん断力が加わると層間剥離が発生します |
-
予算工場はどのように手を抜いているか
コーティング プロセスは別個の品目であるか、技術の低い二次工場に委託されることが多いため、標準以下のサプライヤーはコストを削減するために次の 2 つの方法を使用しています。{0}{1}{1}
- 不十分な表面処理:適切にサンドブラスト処理されていない鋼材に FBE を適用するSa 2.5 ホワイト-メタル仕上げ研磨剤とグリットブラストのエネルギーを節約します。{0}ただし、残留ミルスケールまたは水分がエポキシの下に閉じ込められたままである場合、コーティングは鋼と共有結合を形成できません。
- 厚さのシェービング:外側の HDPE 層の厚さを数分の 1 ミリメートル減らすことで、大量注文全体で原料ポリマーのコストを数千ドル節約できます。肉眼では、1.8 mm コーティングは 2.5 mm コーティングと同じように見えます。
-
エンジニアリングのリスク
アンカー プロファイルと適切な厚さがなければ、防食バリアは単なる緩いプラスチック スリーブとして機能します。-輸送中、艤装中、または岩の多い土壌で埋め戻すときに、コーティングに傷がついたり、亀裂が入ったり、剥離したりすることがあります。水はプラスチックとスチールの間の空間に浸透し、2 ~ 5 年以内に隙間腐食が促進され、パイプラインの早期パンクが発生する理想的な環境を作り出します。
トラップ 3: 「オフスペック」生コイルと隠された負の許容誤差
🔍 業界ごまかし指数: 高 (構造破壊リスク)
ERW パイプの最終的な特性は、熱間圧延鋼帯の原料の品質に大きく依存します。{0}上位-メーカーは、検証可能な熱数値と化学分析レポートを備えた最高級の完全認定コイルを、ティア 1 統合製鉄所から直接購入しています。-
-
「ダウングレード」または「合意コイル」の使用
プライム鋼の基準市場コストを下回る価格を提供するには、メーカーの購入率を引き下げます。{0}ダウングレードコイル、二次プレートストック、または「合意コイル」。これらは、化学組成の不均衡(過剰な硫黄やリンなど)、エッジの欠陥、またはストリップの幅全体にわたるゲージ厚さの不一致により、高級自動車または家電メーカーによって拒否されたコイルです。
ERW パイプに丸めると、次の冶金学的欠陥が構造材料の内部に保存されます。
過剰な炭素/硫黄偏析:鋼を現場できれいに溶接することが本質的に困難になり、建設中に接合部に脆性亀裂が発生します。
許容値を下回る重大な肉厚:{0}}産業構造基準(ASTM A53, API 5L、 またはEN 10219)許容される負の肉厚公差を規定しています(通常、約 -10% から -12.5% までの上限)。悪徳サプライヤーは、公称厚さ 6.0 mm のパイプを実際の寸法 5.1 mm で納品するなど、極端なマイナス公差で圧延された原材料を意図的に注文します。
【標準パイプ肉厚:6.0mm】 🔵安全積載ゾーン
【不謹慎な壁:5.1mm】🔴重大な安全上の欠陥【座屈の危険性】
-
エンジニアリングのリスク
構造計算または内部圧力定格が 6.0 mm の設計壁厚に基づいている場合、体系的に薄い規格外の材料を配置すると、構造上の安全マージンが大幅に減少します。-これにより、負荷による局所的な座屈や圧力サージによる壊滅的な破裂故障のリスクが高まります。
技術チェックリスト: 調達を保護する方法
組織を低コスト製造の罠から守るには、調達プロセスを「価格第一」の評価から-}エンジニアリング-で検証された審査プロセス。次の検証条項を品質保証契約に直接組み込みます。
1. 必須の非破壊検査(NDT)ログ-
「NDT に合格しました」と記載された単純な紙の証明書は受け入れないでください。自動化を要求するオンライン超音波検査 (UT)ご注文の特定の生産実行に関するログと渦電流検査の結果。プレミアムミルは、これらのデジタルスキャンを個々のパイプステンシル番号に直接インデックス付けします。
2. 静水圧試験の変数を検証する
流体輸送用に設計されたすべてのパイプは、静水圧試験に合格する必要があります。メーカーのテストレポートに両方のことが文書化されていることを確認してください。目標圧力(標準的なバーロウの公式で計算: P= )と保持期間(通常は最低 5 秒)。ローエンドの操作では、圧力のサイクルが速すぎて高いライン速度を維持できないことが多く、プロセス内の微細な亀裂が見逃されます。-
3. 独立した第三者検査(TPI)を実施する-
プロジェクトがミッション クリティカルである場合は、非通知の第三者検査(TPI)機関(SGS、BV、TÜV など)に投資して、本番稼働を監視してください。{0}{1} TPI 検査官は、ランダムなマイクロメートル壁厚監査を実行し、PWHT ラインの温度センサーをチェックし、断面金属組織学的複製テストを実施して結晶粒の微細化を確認します。-
結論: バリューエンジニアリングと安価な材料
重建設や産業インフラでは、最初の発注書だけでなく、資産のライフサイクル全体にわたって真のコスト効率が測定されます。{0}}低グレードの ERW パイプの初期費用を 15% 節約すると、現場での溶接修理、コーティングの欠陥、プロジェクトの遅延、長期の訴訟で数十万ドルが発生することがよくあります。-
透明で完全に準拠したサプライチェーンパートナーと協力することで、現場に到着するあらゆる長さの鋼材が正確な設計公差と性能基準を満たしていることが保証されます。
今後のプロジェクトで高品質で完全に追跡可能な構造材料が必要な場合は、当社までご連絡ください。{0}}当社のエンジニアリングおよび製造チームは、専門的なアドバイス、カスタム設計の検証、および高級鋼材-製品を提供します。
当社では、すべての ERW パイプの注文に対して、完全なインライン溶接後熱処理、自動超音波検査、および正確なコーティング校正が確実に行われます。{0}包括的な材料試験証明書をリクエストしたり、工場監査を手配したり、プロジェクト要件に合わせた設計見積を確保したりするには、今すぐ当社のテクニカル セールス デスクにお問い合わせください。